
Robolab on Robopajan kehitys ja testauslaboratorio. Se on robotiikan ja erityisesti
yhteistyörobotiikan työalusta:
- kehitetään ja testataan uusia Multirobo -tuotteita ja palveluja
- kehitetään ja räätälöidään asiakaskohtaisia Multirobo -robotisointiratkaisuja
- testataan asiakkaan tilaamat Multirobo -robotisointiratkaisut ennen asiakkaan
tuotantosoluksi installointia
Info ja tietopankki
RoboLab esittelee Robotisoinnin teknologisen kehityksen ja käyttöönoton uutisia, artikkeleita,
puheenvuoroja ja videoita
- Multirobo -tuote- ja palveluesittelyä
- Multirobo -robotisointiratkaisujen tuottavuuden ja kannattavuuden laskelmia ja kannattavuuden esittelyä
- Robotisointiin liittyvät blogit, joissa kerrotaan Multirobo -tuotteiden ja palvelujen kehittämistä.
- Esitysten painopisteenä on metalli- ja konepajojen tuotannon tuottavuuden kehittäminen robotisoinnin avulla.
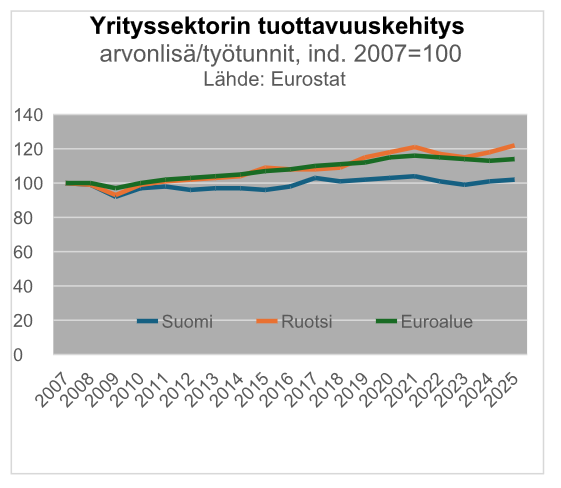
YRITYSSEKTORIN TUOTTAVUUSKEHITYS SUOMESSA, RUOTSISSA JA EUROALUEELLA 2007 – 2025
Suomen yrityssektorin työn tuottavuus oli vuonna 2025 edelleen lähes samalla
tasolla kuin lähes 20 vuotta sitten ennen finanssikriisiä.
Graafisesta kuvasta ilmenee, että Suomion jäänyt tuottavuuskehityksessä
polkemaan paikalleen.
Suomi on jäänyt Ruotsista jälkeen 22 % ja Euroalueen keskiarvostakin 15 %.
ROBOTISOINTI KASVAA MAAILMALLA NOPEAA VAUHTIA TEOLLISUUDESSA
International Federation of Robotics (IFR) Robot on julkaissut World Robotics 2024 -raporttinsa. Raportin mukaan robottien käyttöönotto tehtaissa ympäri maailmaa jatkuu kovaa vauhtia. Uusi maailmanlaajuinen keskimääräinen robottitiheys saavutti ennätykselliset 162 yksikköä 10 000 työntekijää kohden vuonna 2023 – yli kaksinkertainen määrä seitsemän vuotta sitten mitattuun lukuun (74 yksikköä).
SUOMEN ROBOTISOINTIASTE ON ALHAISELLA TASOLLA – JOPA ALLE EU-ALUEEN KESKIARVON
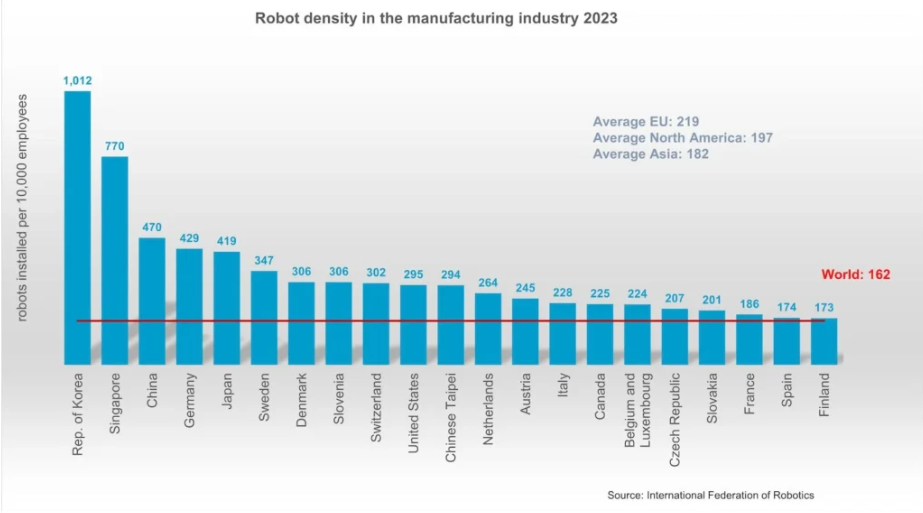
Suomen robottitiheys on 173 yksikköä 10 000 työntekijää kohden. Ruotsi on EU:n kärkipäässä lukemalla 347. Suomen robotisointiaste on 50% Ruotsiin verrattuna ja noin 80% EU:n keskiarvoon 219 nähden.
Ilkka Niemelä, Aalto-yliopiston rehtorin puheenvuoro tekniikasta 26.4.2025 Yle Uutiset
Multirobo -ratkaisujen esittelyä
Tuotannon esimerkit
Tuotantoesimerkki ritilöiden robottihitsauksesta, esimerkki todellisessa asiakastyössä
Projektin tulosten vrt. robottityö – manuaalityö
✓ 2,7 × suurempi tuotantoteho
✓ valmistuskustannus −53 %
✓ läpimenoaika aleni 26 → 7 työpäivään
Tehtävänä oli valmistaa robottihitsauksena 800 mm x 1000 mm lattiaritilöitä. Ritilä koostuu 29 kpl ristiin asennetuista 4 mm paksuisista leikkeistä, korkeus 50 mm.
Hitsausjigin suunnittelu ja valmistus
Manuaalihitsauksena valmistetun ritilän tarkastelun perusteella valittiin ratkaisuksi vaakatasossa pyörivä kaksiasemainen hitsausjigi. Tavoitteena oli mahdollistaa ritilärakenteiden kokoaminen samanaikaisesti hitsauksen aikana, tehokas robottihitsaus, lyhentää läpimenoaikaa, parantaa toistettavuutta, tasainen hitsauslaatu ja estää hitsauksen aiheuttamat muodon muutokset ritilässä.
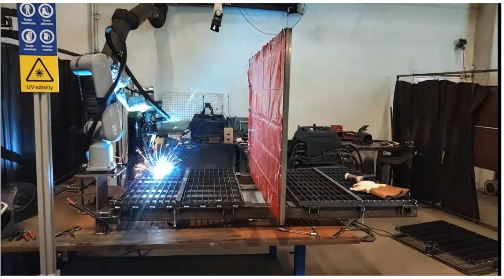
reikäpöytäalustoille asennettuna; kokoaminen ja robottihitsaus samaan aikaan, välissä suojaseinä.
Tuotantovaihe ja tuotantotehokkuus
Jigipöydän rakentamisen ja alkuvaiheen koekäyttöjen jälkeen päästiin varsinaiseen tuotantovaiheeseen.
Manuaalihitsauksena ritiläerän valmistustehokkuus on noin 7 ritilää työpäivässä. Robottihitsauksessa yhden ritilän hitsausaika oli noin 25 minuuttia, mikä tarkoittaa 2,4 kpl tuotantomäärää tunnissa ja 19 ritilää 8 tunnin työpäivän aikana.
Ritilöitä valmistettiin 181 kpl. Robottisolua käytti alusta alkaen mukana ollut kokenut hitsaaja, joka robottihitsauksen aikana käytti aikaa noin 18 min ritiläosien kokoamiseen ja valmiin tuotteen poistoon. Robotin hitsatessa hitsaajalta jäin aikaa 7 min muihin töihin, joten robotti ei aiheuttanut pakkotahtia hänen työlleen. Mikäli myös ritiläosien kokoaminen robotisoitaisiin, niin hitsaajan osallistuminen tuotantoprosessiin olisi oletettavasti vain 25–30 % koko työajasta.
Tuotanto robotti- tai manuaalityönä, häiriötön tuotanto
| Tuotantomenetelmä | Tuotantoaika/ ritilä | Tuotantomäärä | Ritilätuotanto 181 kpl läpimenoaika | ||
| robottityö min/kpl | henkilön osallistuminen min/kpl | kpl/h | kpl/tpv | tpv | |
| robottityö | 25 | 18 | 2,4 | 19 | 7,3 |
| manuaalityö | 7 | 25,9 |
Tuotantokustannusten vertailu manuaali- vs. robottihitsauksena häiriöttömissä
olosuhteissa.
| Tuotanto | Hitsaaja sivukuluineen | Hitsauskone tai robottisolu | Tuotos | Tuotantokustannus | ||
| €/h | €/h | kpl/pv | €/pv | €/kpl | Yhteensä €/181kpl | |
| henkilötyönä | 25,00 | 1,00 | 7 | 208 | 29,7 | 5376 |
| robottityönä | 25,00 | 8,00 | 19 | 264 | 13,9 | 2516 |
Yhteenveto
Keskeisenä elementtinä toimiva kaksiasemainen kääntöjigi täytti sille asetetut tavoitteet ja mahdollisti laadukkaan sekä toistettavan sarjatuotannon.
Ritilähitsaus osoitti, että MULTIROBO-järjestelmä ei ole vain yksittäinen kone, vaan joustava tuotantosolu, joka voidaan toteuttaa kunkin konepajan tarpeisiin:
- Irrotettava ja siirrettävä robotti: Järjestelmän sydämenä toimiva ABB GoFa -yhteistyö robotti on helposti irrotettavissa ja siirrettävissä. Tämä tarkoittaa, että investointi ei ole sidottu vain yhteen työpisteeseen, vaan robotti voi palvella ritiläjigin lisäksi myös muita tuotannon tarpeita ja työpisteitä.
- Kaksiasemainen tehojigi: Projektia varten kehitetty vaakatasossa pyörivä kääntöjigi maksimoi robotin käyttöasteen. Kun robotti hitsaa toisella puolella, operaattori valmistelee seuraavaa kappaletta toisella. Tämä poistaa hukkatunnit ja pitää tuotantokaaren katkeamattomana. Reikäpöytäalustaa voidaan käyttää kahden hitsauspöydän periaatteella ns. tavanomaisessa tuotannossa.
- Älykäs paikoitusteknologia: Jigi on varustettu tarkalla keskilaakeroinnilla, paikoitustapeilla ja ohjain stoppareilla, integroiduilla työntimillä, jotka varmistavat kappaleen helpon irrotuksen.
- Ylivertainen laatu ja vähäinen jälkityö: Robotin hallittu lämmöntuonti minimoi ritilärakenteiden vääntymisen. Hitsausparametrien optimaalinen hallinta säästää huomattavasti aikaa ja parantaa laatua.
- Toistettava tarkkuus: Ohjelmointi perustuu Robopajan kehittämään pisteiden siirtoon, mikä takaa millimetritarkan ja tasalaatuisen lopputuloksen sarjan ensimmäisestä kappaleesta viimeiseen (yli 200 hitsiä/ritilä).
Projektin päätavoitteet saavutettiin. Robottihitsauksessa todennettiin, että tuotannossa saavutettiin 2,7 kertainen tuotantotehokkuus manuaalihitsaukseen verrattuna ja kustannukset olivat lähes 50 % alemmat.
Hitsauksen laatu pysyi tasaisena ja käyttäjät omaksuivat robotin ja tuotantosolun käytön nopeasti. Kehitetty hitsausjigi muodostaa hyvän perustan ritilöiden tehokkaalle sarjatuotannolle. Hitsausjigiä voidaan käyttää lisävarusteltuna jatkossa myös muissa hitsaustöissä.
Robottihitsauksen häiriöttömyyden ja laadun varmistamiseen kannattaa panostaa robotisoinnin hankintaa suunniteltaessa. Keskeisiä tekijöitä ovat robotin riittävä ulottuvuus, robottihitsaukseen valmistettu hitsauskone (esim. Kemppi AX5), käyttöhenkilöstön koulutus ja etäpalveluvalmiudet.
MULTIROBO-ratkaisu parantaa merkittävästi työergonomiaa ja monipuolista käyttöä:
- Työhyvinvointi: Robotti vapauttaa hitsaajat ergonomisesti kuormittavasta ja monotonisesta työstä, jolloin ammattitaitoa voidaan hyödyntää vaativammissa valmistus- ja laadunvarmistustehtävissä.
- Innovatiiviset ratkaisut, esimerkkinä jigiratkaisu, jossa työaseman runko voidaan varustaa reikäpöytälevyillä. Tämä tekee työasemasta universaalin alustan, jolla voidaan hitsata joustavasti myös muita pienempiä sarjatuotteita.
- Joustava robotin käyttömahdollisuus muissa hitsaus-, kokoonpano-, viimeistely- ym. tuotantokohteissa